


Cum pot mașinile de laminare cu lățime-largă să evite probleme precum bulele, ridurile și decojirea peliculei?
Aug 20, 2026
Lăsaţi un mesaj
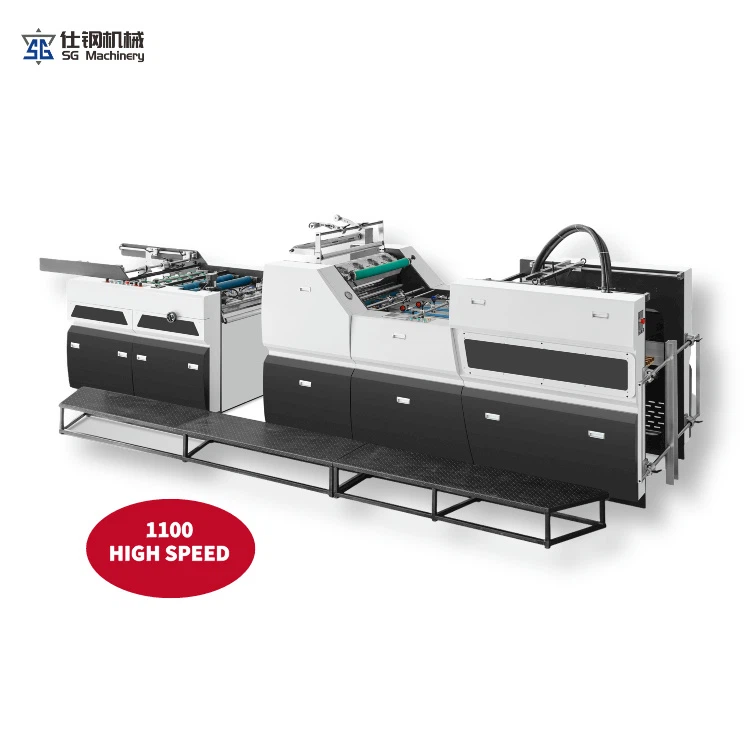
Spumele, ridurile și delaminarea peliculei sunt probleme obișnuite de calitate ale mașinilor de laminat-cu lățime largă în producție continuă. Aceste defecte nu afectează doar aspectul produsului laminat, dar reduc și aderența și performanța ulterioară de prelucrare a materialului. În special în condiții de-bandă largă,-înaltă viteză de producție, tensiunea filmului, temperatura, presiunea și condițiile de lipire vor afecta efectul de laminare. Prin urmare, întreprinderile trebuie să controleze mai mulți factori, inclusiv ajustarea echipamentelor, manipularea materialelor, procesul de producție etc.
1. Controlul corect al tensiunii membranei
În timpul utilizării, lățimea filmului este ușor afectată de variația tensiunii. Întinderea excesivă poate duce la întindere, deformare și chiar contracție laterală, iar tensiunea insuficientă poate duce la relaxare și riduri. Prin urmare, este necesar să se determine tensiunea corespunzătoare înainte de producție în funcție de material, grosime și lățime a filmului.
Pentru diferite materiale, ar trebui adoptați parametrii de tensiune corespunzători, iar tensiunea ar trebui să fie stabilă în procesul de desfășurare, transport și desfășurare. Sistemul de control automat al tensiunii poate fi reglat în funcție de starea de funcționare, reducând cutele și dezalinierea materialului cauzate de fluctuațiile de tensiune.
2. Asigurați-vă că substratul și suprafețele filmului sunt curate
Impuritățile precum praful, uleiul și umezeala pot afecta contactul dintre adeziv și suprafața materialului. Dacă pe suprafața substratului sunt prezente particule în suspensie, este ușor să se formeze o cavitate locală după laminare, rezultând bule de aer sau aderență slabă.
Prin urmare, înainte de producție, starea suprafeței filmului și a substratului trebuie verificată pentru a se asigura că materialul este curat și uscat. Pentru filmele care necesită tratament corona sau alte tratamente de suprafață, este de asemenea necesar să se verifice dacă tratamentul de suprafață îndeplinește cerințele de aderență ale adezivului.
3. Optimizați temperatura și presiunea de laminare
Temperatura și presiunea sunt parametrii cheie ai procesului care afectează calitatea laminării. Dacă temperatura este prea scăzută, adezivul poate să nu umezească suficient suprafața materialului, rezultând o aderență locală inadecvată; dacă temperatura este prea ridicată, poate cauza deformarea, contractarea filmului sau chiar afectarea proprietăților materialului.
În același timp, rolele de laminare trebuie să fie uniforme. Presiunea insuficientă poate cauza formarea de aer între film și substrat; presiunea prea mare poate cauza deformarea materialului sau extrudarea excesivă a adezivul.
Prin urmare, în timpul laminării, temperatura și presiunea trebuie ajustate treptat în funcție de tipul de film, substrat și caracteristicile de lipire pentru a asigura contactul uniform al materialului.
4. Controlul vitezei de laminare
Viteza excesivă de laminare va duce la umezirea adezivului și un timp insuficient de presare, crescând probabilitatea de apariție a bulelor și a problemelor de decolonizare. În special în producția de materiale de-bandă largă, creșterea vitezei necesită un control mai mare al tensiunii, control al temperaturii și precizie a compresiei.
Dacă se observă bule sau aderență slabă în timpul producției de mare viteză, rata de producție poate fi redusă în mod corespunzător, monitorizându-se în același timp dacă temperatura, presiunea și aderența trebuie ajustate simultan. În producția reală, parametrii generali stabili ai procesului sunt adesea mai importanți decât urmărirea vitezei maxime de funcționare.
5. Reduceți ridurile cu un sistem automat de corectare
Materialele late au tendința de a se deplasa lateral în timpul transportului pe distanțe lungi. Dacă această deplasare nu este corectată în timp util, este posibil ca filmul și substratul să nu poată menține alinierea exactă atunci când intră în zona de amprentare, rezultând riduri, margini neuniforme și așa mai departe.
corecția web poate detecta poziția materialului în timp real și poate ajusta poziția de înfășurare sau transmisie prin actuator pentru a asigura funcționarea stabilă a filmului. Pentru echipamente late, rapide și produse continuu, un sistem stabil de corectare a benzii poate îmbunătăți semnificativ calitatea manipulării materialelor.
6. Prevenirea stratificării necesită atenție la Forța de aderență
Decontaminarea este în general legată de starea suprafeței materialului, de selecția adezivilor, de cantitatea de adezivi, de presiunea de laminare și de condițiile de întărire. Dacă nu există o compatibilitate suficientă între adeziv și film sau substrat, la utilizarea ulterioară poate apărea stratificarea, chiar dacă suprafața pare a fi bine stratificată.
Prin urmare, înainte ca echipamentul să fie pus în producție, adezivul potrivit trebuie selectat în funcție de materialul real și trebuie determinate condițiile de tratare a suprafeței filmului. În același timp, este necesar să se controleze cantitatea de adezivi și condițiile de presiune pentru a evita reducerea rezistenței adezive din cauza lipsei de adezivi.
7. Inspectați periodic Componentele cheie ale mașinii de placare cu membrană
Starea dispozitivului în sine poate afecta și calitatea placajului. Deteriorarea suprafeței rolei, abaterea paralelismului rolelor, sistemele de control a tensiunii anomalii sau reacția instabilă a dispozitivului de direcție pot duce la formarea locală de vezicule, încrețire și stratificare.
Prin urmare, trebuie stabilit un sistem de întreținere regulat pentru a inspecta rola, ghidajul, sistemul de tensionare, sistemul de ghidare al rolei, sistemul de încălzire și dispozitivul rola/bobina. Menținerea curățeniei tamburului și a preciziei de funcționare a echipamentului va ajuta la reducerea fluctuațiilor de calitate în producția pe termen lung-.
Oricum,
Pentru a evita spuma, ridurile și delaminarea peliculei, mașinile de laminare cu lățime{0}}de lățime suficientă nu se bazează pe un singur parametru al dispozitivului. Este necesară o abordare cuprinzătoare, care să cuprindă selecția materialului, tensiunea, temperatura, presiunea, viteza, compatibilitatea cu aderența și precizia echipamentului. În procesul de producție, compatibilitatea dintre film și substrat trebuie determinată mai întâi, apoi procesul de laminare trebuie optimizat pas cu pas.
Pe lângă faptul că se concentrează pe lățimea maximă de pliere și viteza de producție, companiile care cumpără mașini de pliat cu bandă largă-ar trebui să se concentreze și pe sistemul de control al tensiunii, sistemele automate de ghidare a marginilor, structurile de compresie, precizia controlului temperaturii, stabilitatea înfășurării/desfășurării și multe altele. Echipamentele cu capacități de control integrate robuste sunt esențiale pentru a se adapta mai bine la producția continuă de materiale de-bandă largă și pentru a minimiza problemele de calitate, cum ar fi bulele, ridurile și delaminarea peliculei.